Dimensionnement d'une ligne de recyclage de 100 kg/h a 10 t/h : criteres techniques, contraintes matiere et logique d'evolution
Objectifs et perimetre du dimensionnement
Pourquoi une ligne ne se "met" pas simplement a l'echelle
Dimensionner une ligne de recyclage revient a faire de l'ingenierie de procede : il faut garantir simultanement le debit reel (de 100 kg/h a 10 t/h), la disponibilite de l'installation, la qualite des fractions valorisables (purete, taux de recuperation), et la conformite HSE et environnementale (poussieres, bruit, securite machine, risque ATEX, cadre ICPE selon le site).
La demarche consiste a traduire un besoin industriel (nature du gisement, objectifs de separation, contraintes d'implantation et d'exploitation) en une architecture coherente : pre-traitement, reduction granulometrique, separations (magnetique, courant de Foucault, densimetrique, aeraulique), depoussierage et filtration, stockages tampons, pilotage et controle qualite.
Dans ce cadre, GS Systemes De Recyclage SASU intervient sur le dimensionnement et l'optimisation de lignes, notamment pour la valorisation des metaux (ferreux et non-ferreux), la separation cuivre/isolants sur cables, et la conception de solutions modulaires capables d'evoluer par ajouts successifs.
De 100 kg/h a 10 t/h : erreurs classiques
Confondre debit catalogue et debit industriel
Une erreur frequente consiste a partir d'un debit nominal (kg/h ou t/h) sans integrer les facteurs qui font chuter la capacite en exploitation : densite apparente (kg/m3), regularite d'alimentation, heterogeneite, humidite, taux d'indesirables (ferreux, elasto-meres, textiles), et niveau de purete vise. Deux flux annonces a "1 t/h" peuvent exiger des architectures et des puissances installees tres differentes.
Oublier le debit volumique et la stabilite d'alimentation
Le calcul doit commencer par un bilan matiere integrant :
- Debit massique (kg/h) et debit volumique (m3/h) via la densite apparente.
- Humidite : impact sur colmatage, adhesion, efficacite des separations aerauliques, et gestion des fines.
- Granulometrie initiale et cible : conditionne les etages de pre-broyage, grilles, et la stabilite de tri.
- Taux de fines : influence la captation, l'encrassement des filtres et la purete des fractions.
A faible capacite (100 a 400 kg/h), une alimentation semi-manuelle peut rester acceptable. A partir de quelques t/h, la ligne devient un systeme continu : l'instabilite d'alimentation provoque des pics de couple, des bourrages, une derive de granulometrie et une degradation de la qualite de separation.
Sous-estimer l'effet des contraintes matiere sur le procede
La sequence de traitement depend fortement du gisement : cables, radiateurs, DEEE, ferrailles lourdes, canettes, fluff, melanges multi-materiaux. Points techniques typiques :
- Matieres ductiles (cables souples, cuivre, aluminium) : risque d'enroulement, besoin de geometries de coupe et de vitesses adaptees.
- Matieres abrasives (verre, sables, oxydes) : usure acceleree des couteaux, grilles, blindages.
- Ferreux parasites : necessite de protections (tri magnetique en amont) pour securiser les etages sensibles et stabiliser le tri.
Sur les flux DEEE, l'enjeu principal n'est pas uniquement la reduction de taille, mais la liberation et la separation de fractions proches en densite et en taille. Cela impose une granulometrie cible realiste (classe resserree), et des reglages reproductibles des separations densimetriques et vibrantes.
HSE et reglementation : des criteres de dimensionnement
Poussieres combustibles et ATEX : integrer le risque des la conception
Sur de nombreuses lignes de recyclage, les poussieres (plastiques, fines, bois, melanges) peuvent conduire a un risque d'atmospheres explosives. La demarche de prevention s'appuie sur le cadre du Code du travail (articles R.4227-42 a R.4227-54) et sur la directive 1999/92/CE (ATEX "travailleurs"). Le classement de zones (zones 20, 21, 22 pour les poussieres) est typiquement realise avec l'appui de la methodologie INRS et de la norme NF EN 60079-10-2. Les equipements destines a etre utilises en zones ATEX relevent du cadre "produits" de la directive 2014/34/UE.
Concretement, cela impacte le dimensionnement des reseaux d'aspiration (debits d'air, pertes de charge, vitesses de transport), le choix des filtres, l'implantation des points de captation, et les strategies de maintenance (colmatage, nettoyage, gestion des depots).
Bruit : anticiper des seuils d'action en exploitation
Les operations de broyage, granulation et convoyage peuvent generer des niveaux sonores elevés. En France, la prevention du risque bruit au travail est encadree par le Code du travail et des seuils d'action sont notamment repris et commentes par l'INRS (reglementation bruit). Il est recommande d'integrer des la conception : encoffrements, traitements acoustiques, choix de machines et organisation des circulations, plutot que de corriger a posteriori.
Cohérence avec le cadre de gestion des dechets
Au-dela du technique, une ligne de recyclage s'inscrit dans la logique de valorisation materielle et la hierarchie des modes de traitement definies par la directive 2008/98/CE (directive-cadre dechets). Cette coherence influe sur les objectifs de purete, de taux de recuperation, et sur les choix de process quand l'enjeu est de maximiser la valeur des fractions plutot que le seul tonnage.
Methode de dimensionnement et logique d'evolution
Etape 1 : caracteriser le gisement avant de choisir les machines
Avant de raisonner en t/h, il faut quantifier les parametres qui pilotent directement la conception :
- Composition : proportions ferreux, non-ferreux, polymères, indésirables.
- Granulometrie initiale et cible (classes, tolerances) en lien avec la liberation des materiaux.
- Densite apparente et sa variabilite (impact convoyage, trémies, dosage).
- Fines et humidite (impact separation, colmatage et filtration).
- Objectifs qualite : purete des metaux, taux de recuperation, taux de refus.
Cette caracterisation conditionne le choix du principe de reduction (cisaillement, dechiquetage, marteaux, granulation) et des separations (magnetique, courant de Foucault, densimetrique, aeraulique).
Etape 2 : dimensionner par goulets et protections
Une ligne robuste est concue autour de ses goulets (alimentation, reduction, separation) et de la protection des etages sensibles :
- Alimentation : tremie, convoyage, doseurs. A partir d'environ 1 a 2 t/h, la stabilisation du flux devient un critere majeur pour limiter a-coups et bourrages.
- Pre-reduction : utile si la matiere est encombrante pour homogeniser et proteger l'etage fin.
- Reduction fine et liberation : viser la liberation utile (separation metal/isolant, metal/plastique) au meilleur compromis energie et usure, plutot que "le plus fin possible".
- Separations : performance fortement dependante d'une granulometrie stable et d'un flux continu. Les tables vibrantes/densimetriques et separations a sec gagnent en efficacite lorsque les classes sont resserrees.
Une bonne pratique consiste a prevoir une marge raisonnée sur certains sous-ensembles (convoyage, captation des poussieres, buffers), pour absorber la variabilite sans deriver en surconsommation ni complexifier inutilement l'exploitation.
Etape 3 : evoluer par modules sans reconstruire la ligne
La montee en capacite doit etre anticipee des la phase initiale :
- Reserver les emprises et hauteurs pour ajouter un module (separateur, table, convoyeur, raffineur).
- Prevoir les reseaux electriques et aerauliques (armoires, variateurs, reserves de puissance, points de captation).
- Organiser le process en blocs : validation a 100-400 kg/h, puis ajout d'un pre-broyage et d'un tampon pour 1-3 t/h, puis renforcement des separations et de l'automatisation pour 5-10 t/h.
En pratique, sur des flux riches en cuivre, l'augmentation de debit durable passe souvent par (1) une liberation mieux maitrisee (granulation adaptee), puis (2) un raffinement de la separation, plutot que par l'augmentation de puissance seule.
Exemples d'architectures et de solutions associées
Pre-broyage et traitement d'encombrants
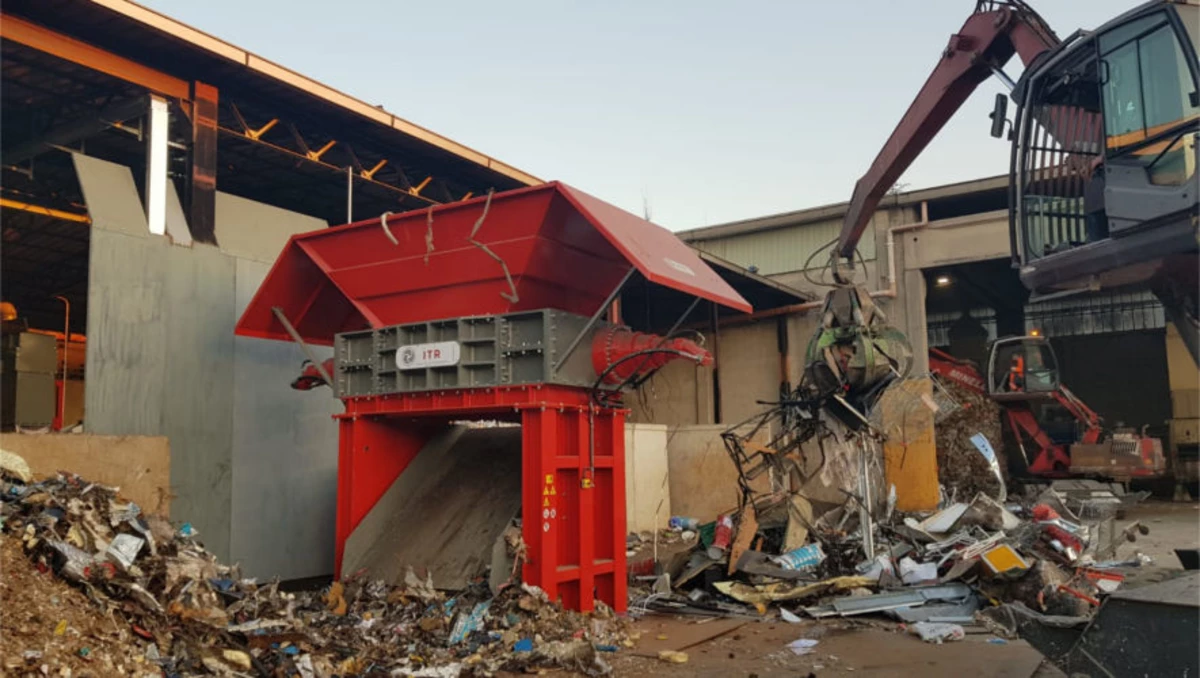
Pour absorber des variations de forme et de densite apparente, un etage de pre-broyage mobile ou semi-mobile peut stabiliser l'alimentation des etages en aval. Exemples de solutions : DRACULA 175 | 175 DK | 175 E et ITR TSS 100 / 130 / 150 / 180 / 200.
Granulation et separation des cables cuivre/aluminium
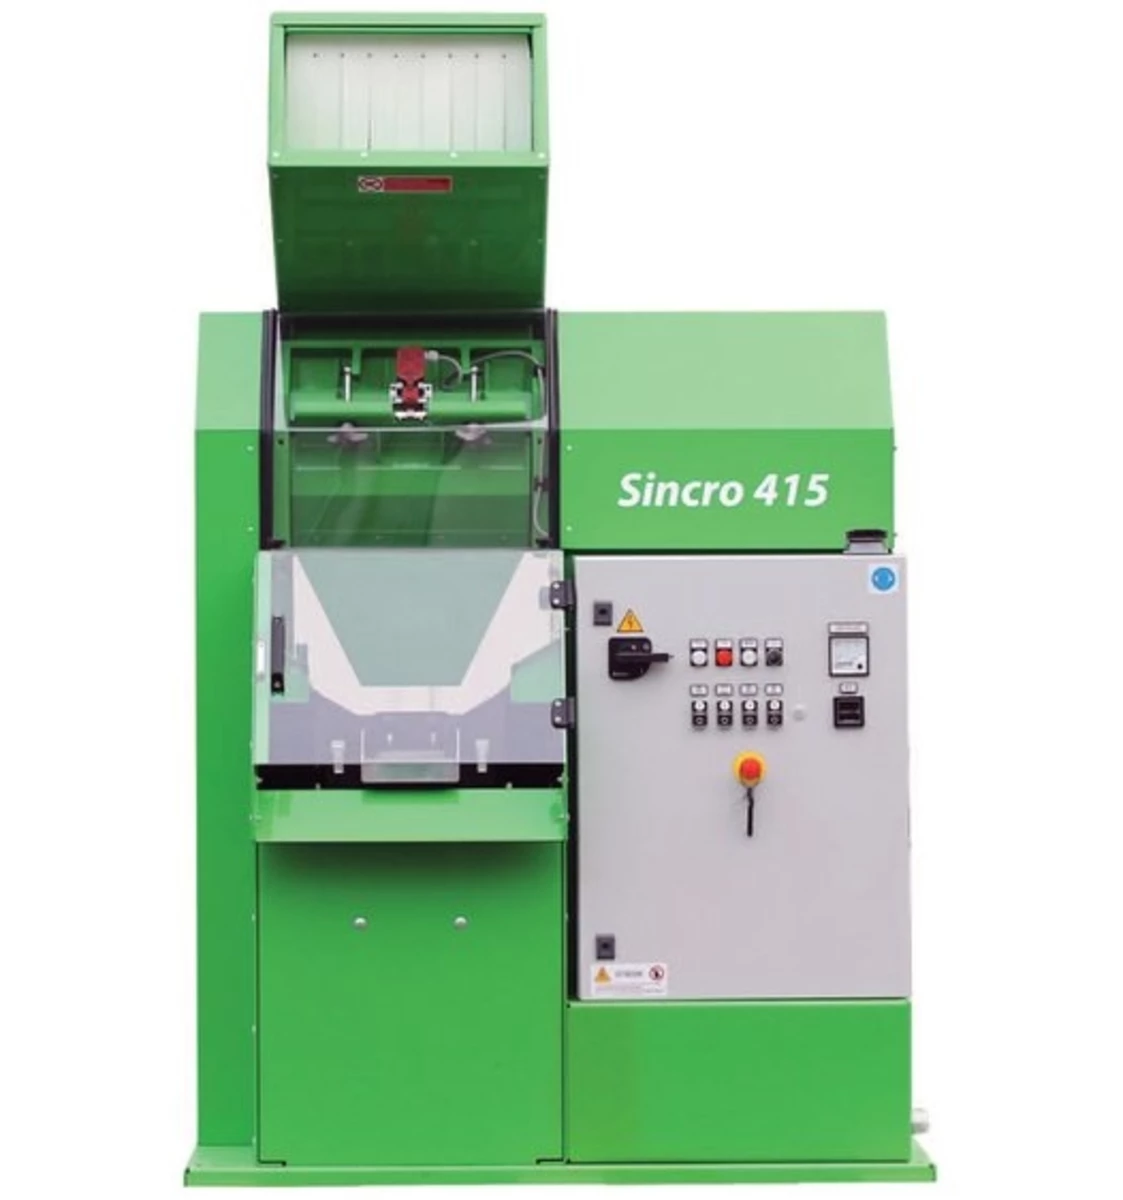
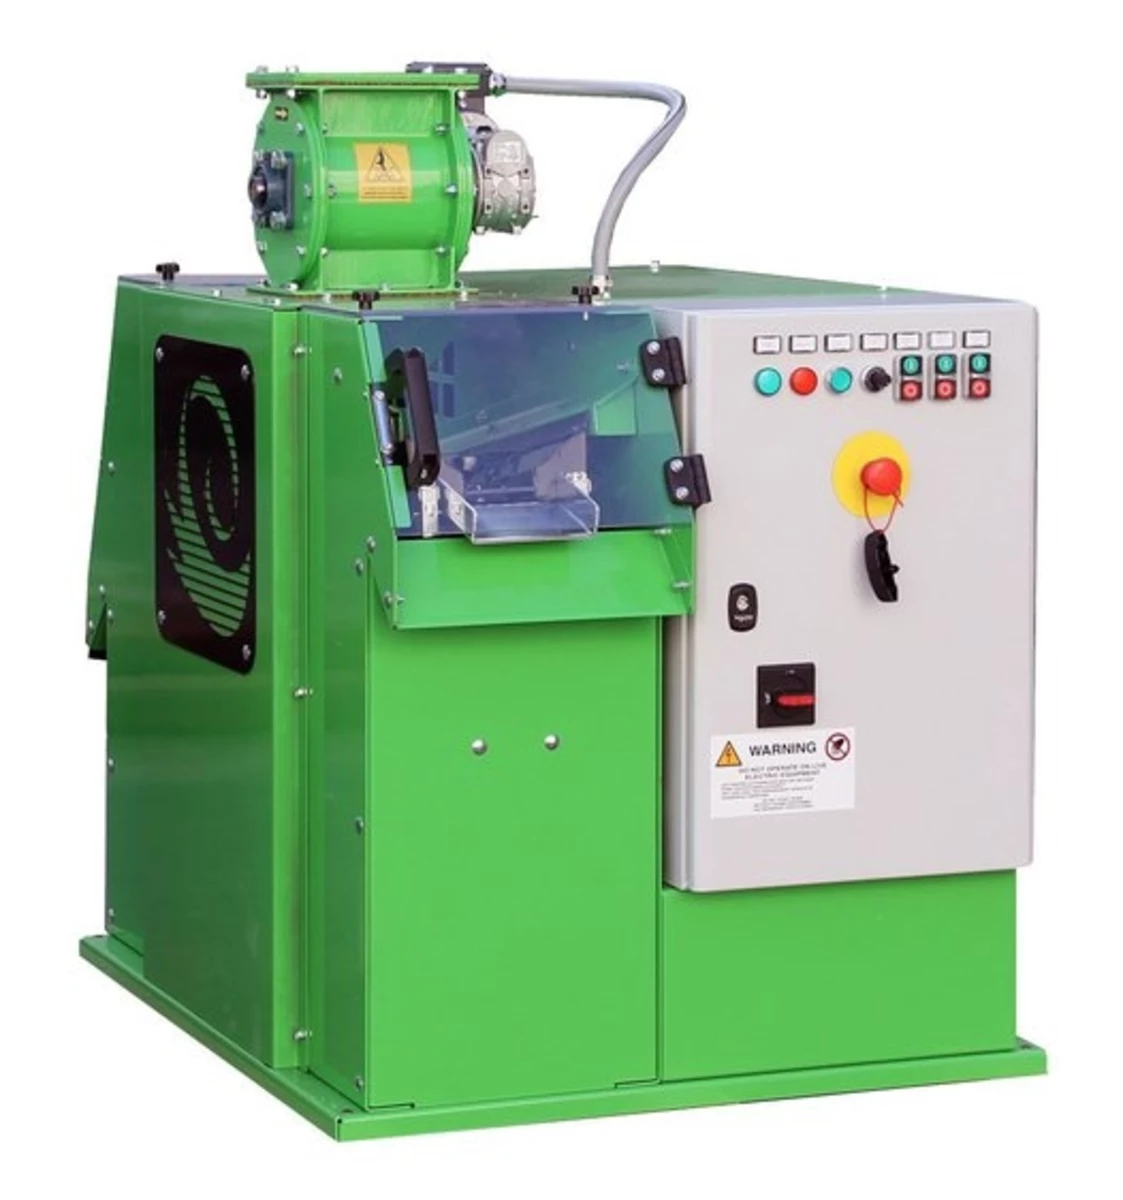
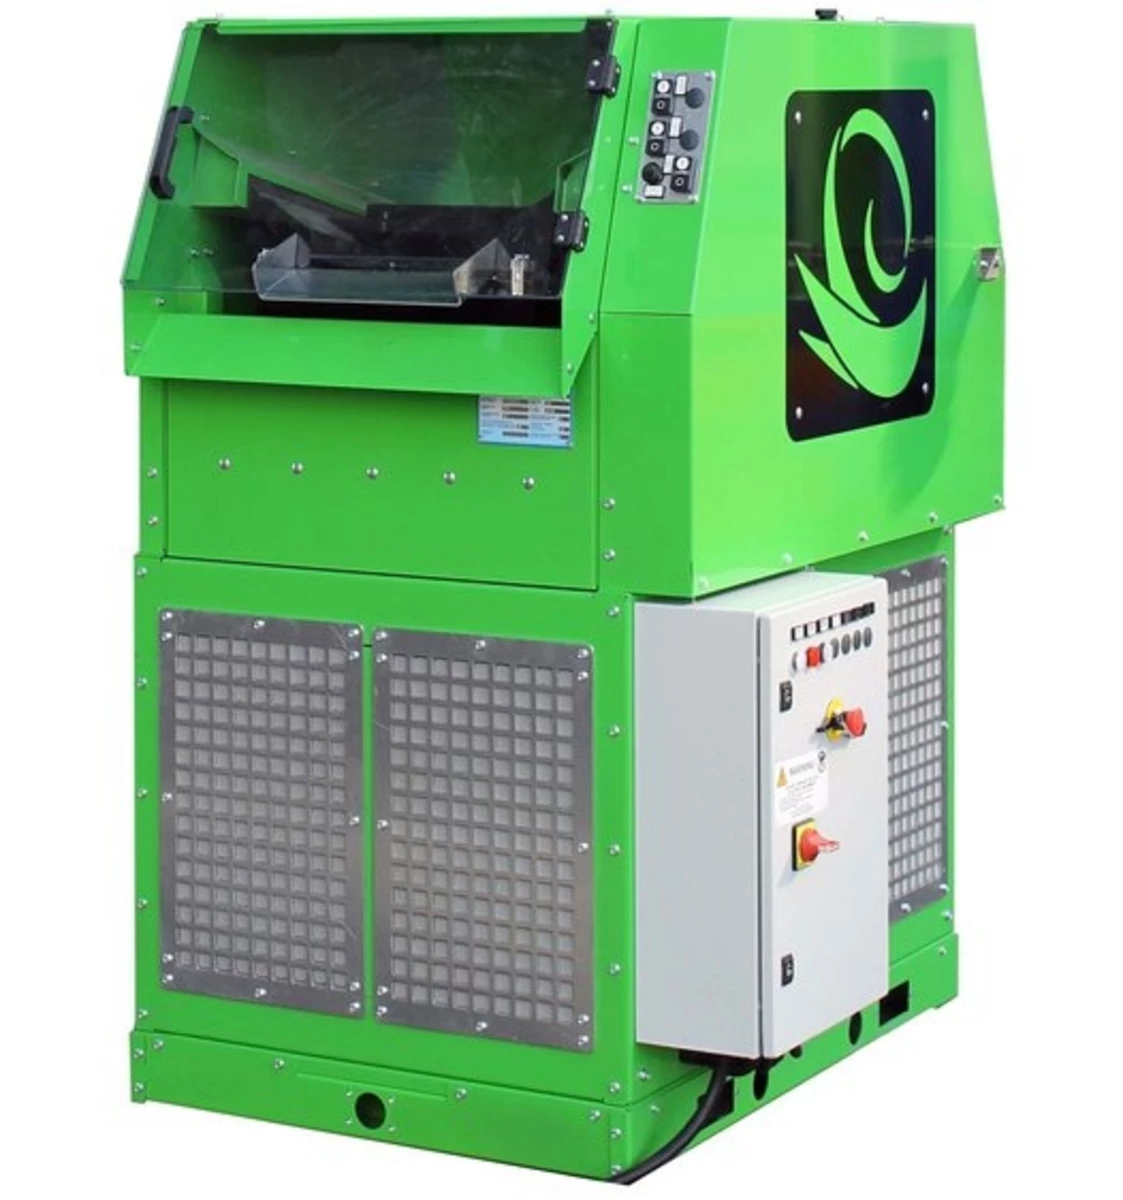
Sur cables rigides ou souples, le couple "granulometrie cible + separation" conditionne la purete et le taux de recuperation. Solutions representatives : Serie SINCRO EKO (granulateurs ultra compacts) et Serie SINCRO MILL (granulation pour cables rigides et souples).
Separation a sec et tri des non-ferreux (DEEE)
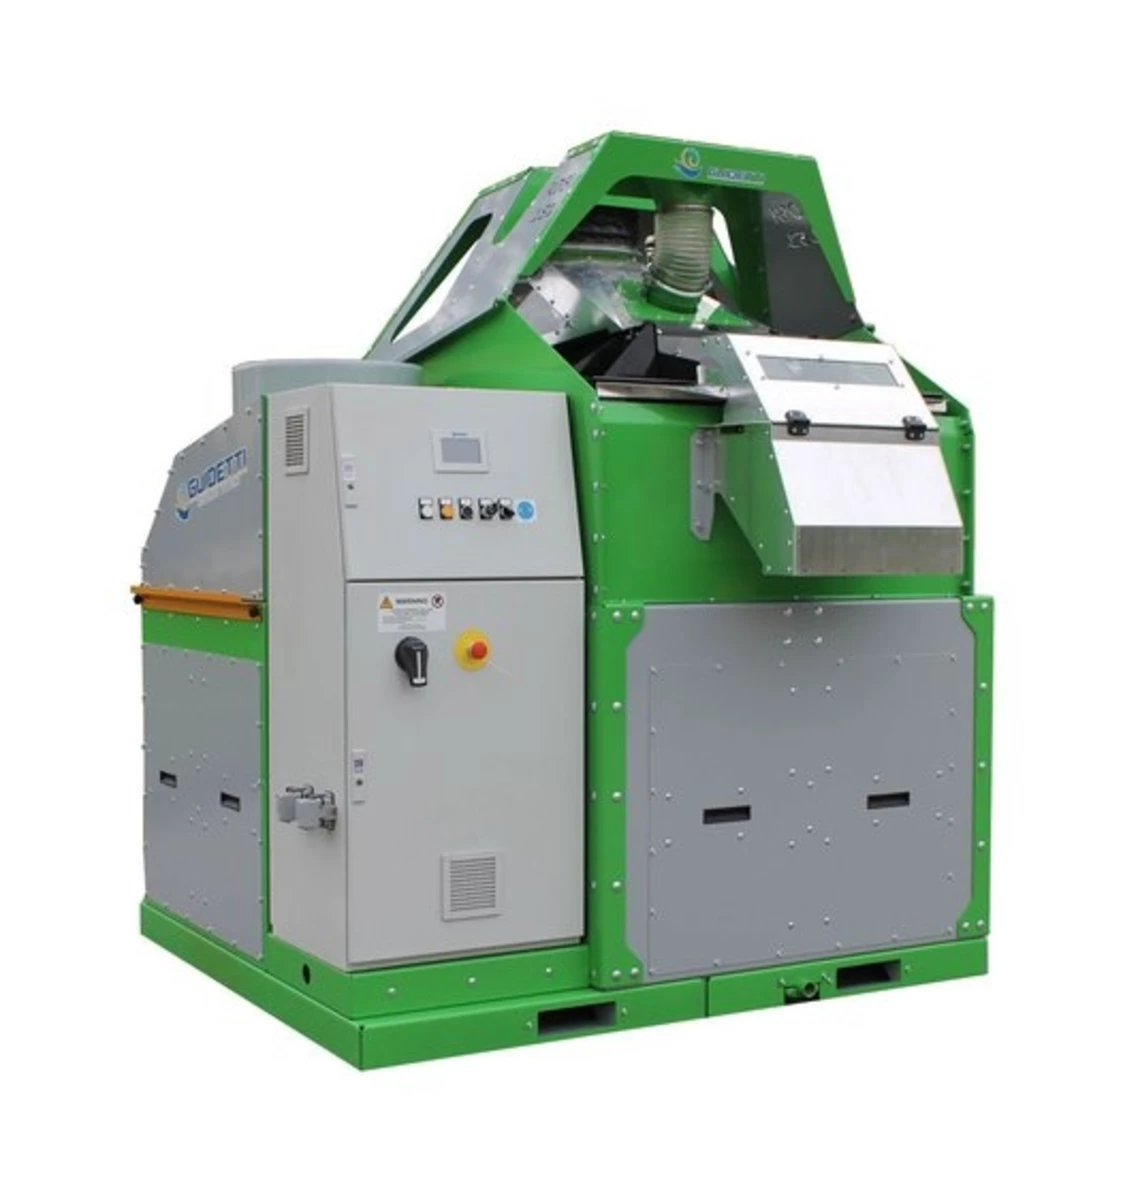
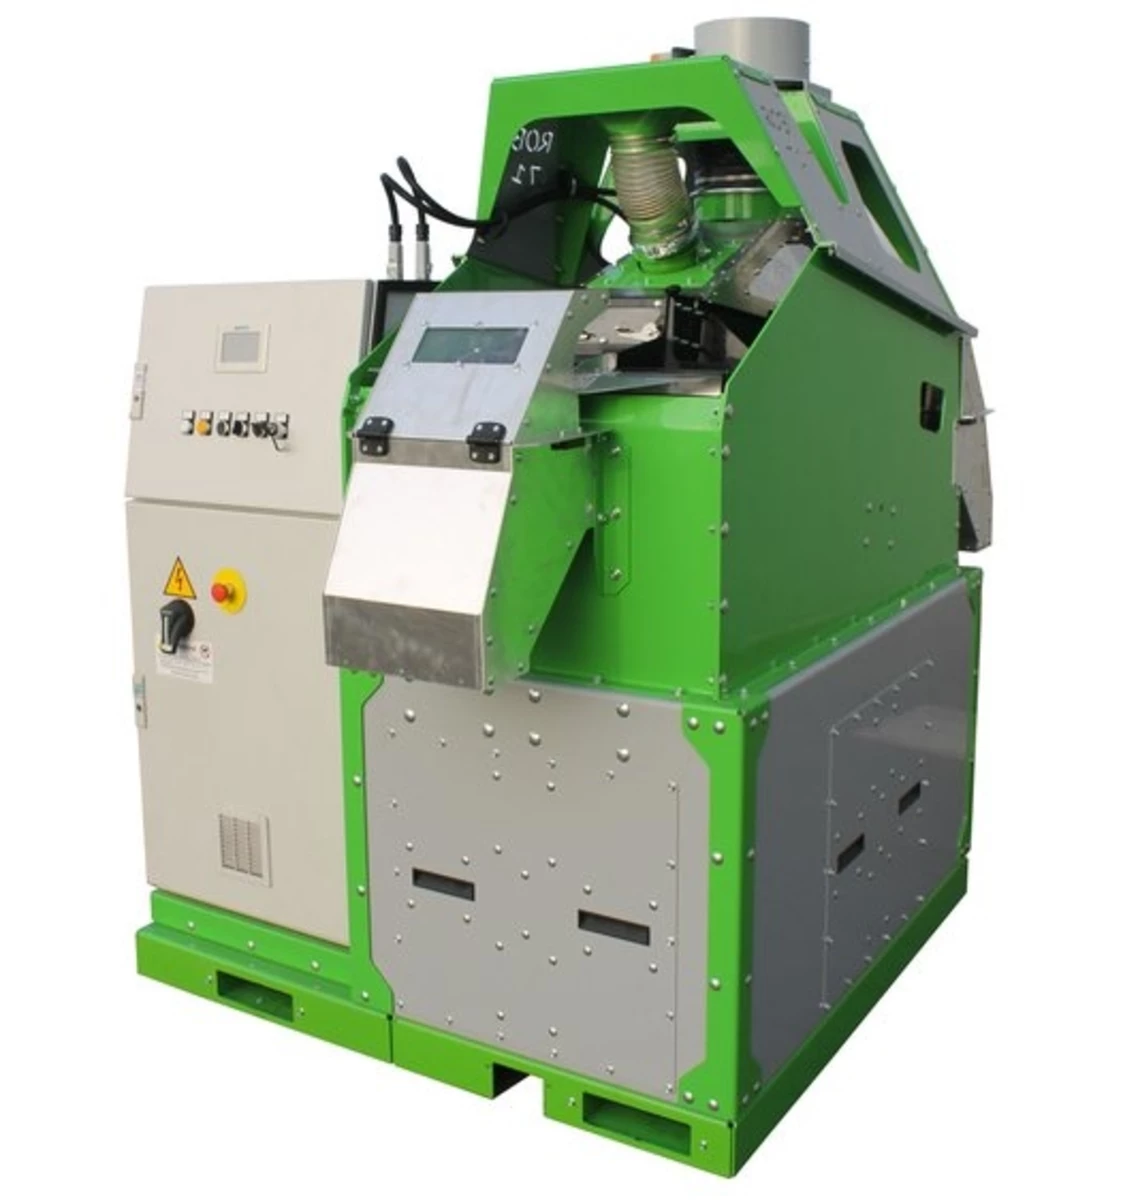
Pour des flux DEEE, la performance depend d'un tri stabilise (debit, granulometrie, recirculations de refus). Exemple : Serie ROBI (separateurs vibrants a sec et table densimetrique).
Compactage et cisaillement des metaux lourds
Sur ferrailles lourdes, la productivite reelle depend de la cinematique de coupe, de la capacite de compression et de la gestion des formes (paquets, toles, profiles). Exemple : Idromec Serie T800 SL / T1000 SL / T1400 SL.
Indicateurs a integrer des la conception
KPI procede, maintenance et qualite produit
Pour piloter la performance et maitriser l'OPEX a mesure que le debit augmente, il est pertinent d'instrumenter et de suivre :
- Energie specifique (kWh/t) par famille de matiere.
- Disponibilite et maintenabilite : MTBF/MTTR, consommables (couteaux, grilles, blindages).
- Purete et taux de recuperation : metal residuel dans la fraction polymere et inversement.
- Fines et poussieres : impact sur filtration, proprete produit et conditions de travail.
A haut debit, des derives faibles (par exemple quelques points de recuperation, ou une usure acceleree) peuvent peser plus lourdement que l'ajout d'un module de separation ou d'un tampon de stabilisation.
Synthese et conclusion
Dimensionner pour produire, tenir la qualite et evoluer
Le dimensionnement d'une ligne de recyclage de 100 kg/h a 10 t/h exige une approche procedee : partir de la caracterisation du gisement, raisonner en debit massique et volumique, viser une granulometrie orientee liberation, stabiliser l'alimentation, securiser les etages sensibles, et dimensionner les separations selon l'arbitrage debit-qualite. Les aspects HSE (poussieres, ATEX 1999/92/CE, bruit) deviennent rapidement structurants et doivent etre integres au meme niveau que les choix mecanique et procede.
Pour aller plus loin, les evolutions possibles concernent notamment l'augmentation du niveau d'automatisation, la reproductibilite des reglages et la flexibilite multi-gisements, tout en maintenant la securite et la qualite des fractions.
Vous avez un gisement a caracteriser, un objectif de purete a atteindre ou un projet d'evolution de capacite ? Contactez GS Systemes De Recyclage SASU pour une etude de dimensionnement et une proposition technique adaptee (essais, conception de ligne, selection des modules et estimation des contraintes d'exploitation).
Partager cet article